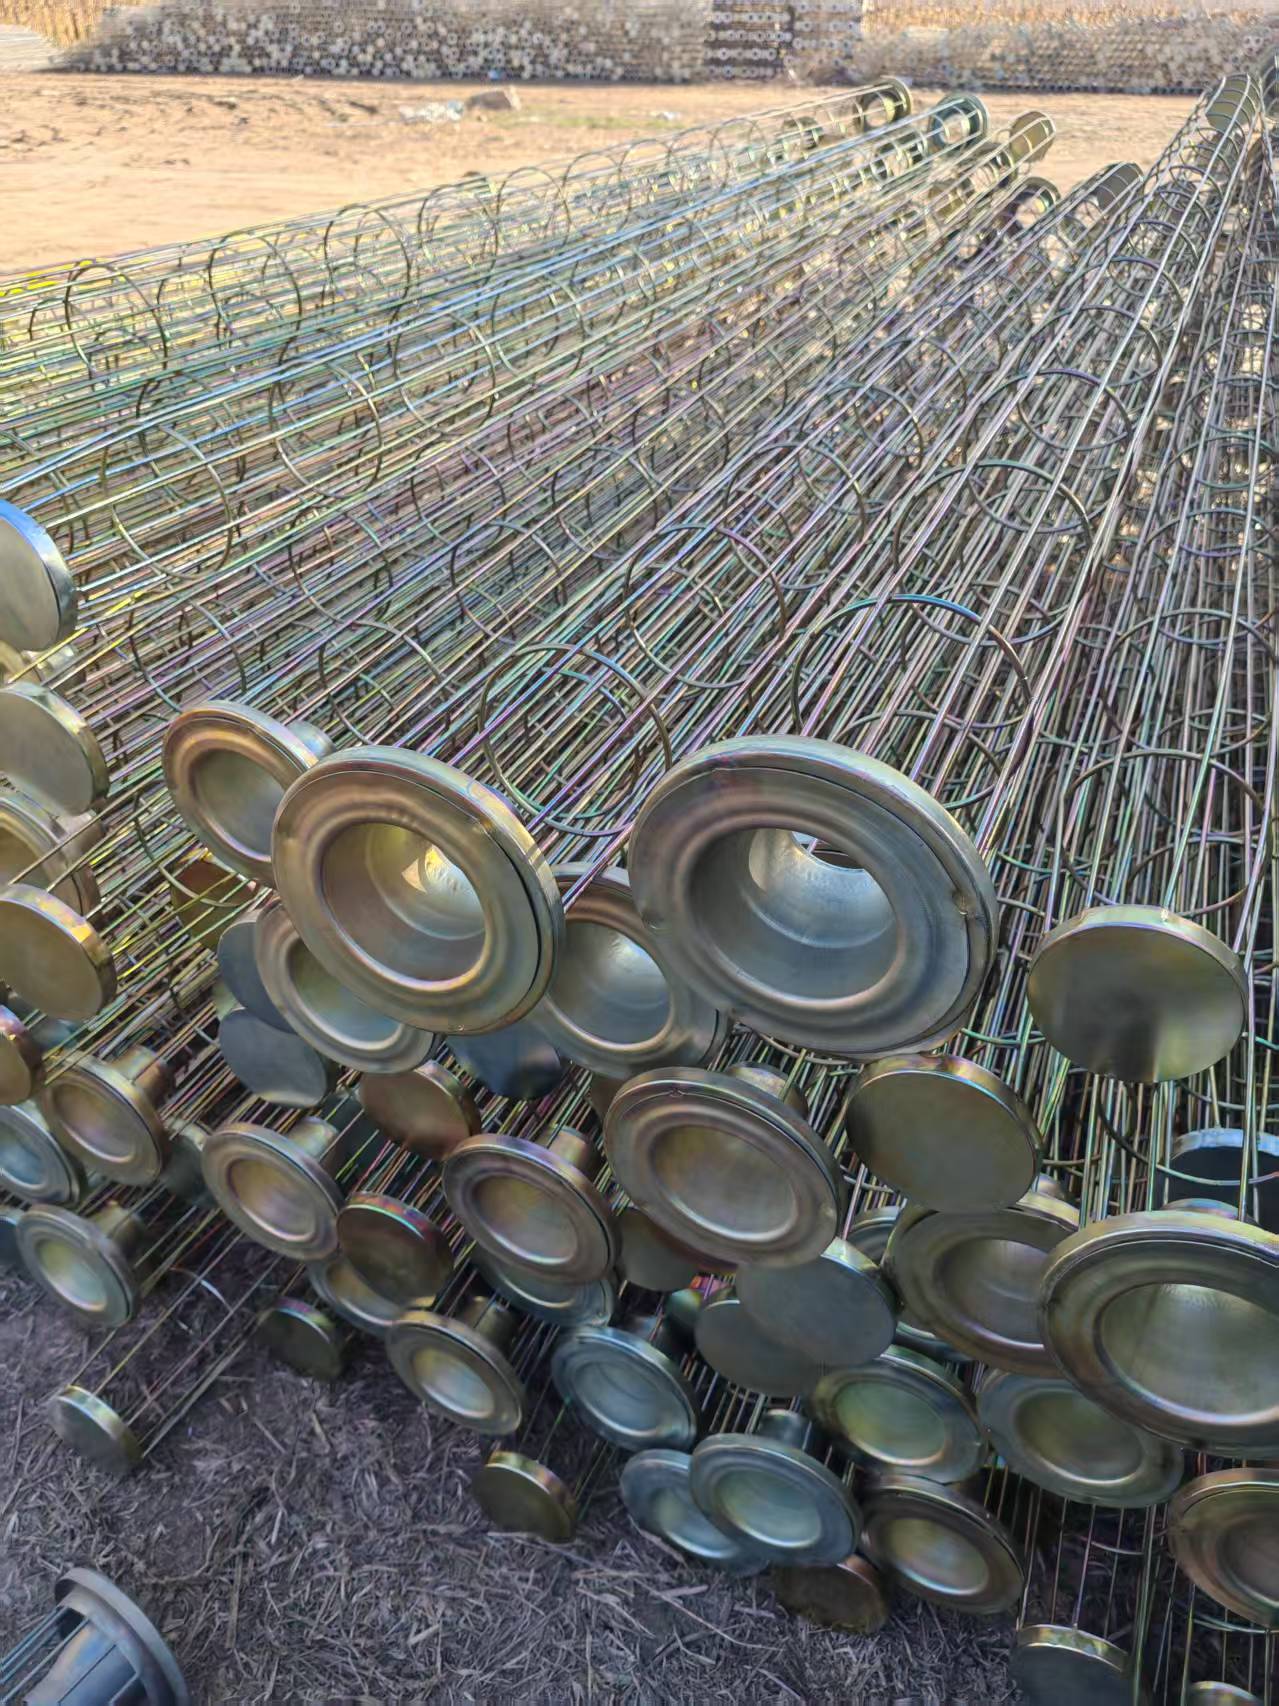
除尘骨架,也叫袋笼、除尘袋笼,是除尘布袋的支撑构件,和除尘布袋配套使用,安装于布袋除尘器内部,作为滤袋的 “骨架”,支撑滤袋保持圆筒形态,保障滤袋在过滤与脉冲喷吹清灰循环过程中,维持稳定的过滤面积,避免滤袋受气流压力挤压瘪塌,同时减少滤袋摆动褶皱,降低滤袋疲劳破损概率。除尘骨架的制作精度、焊接质量、表面处理工艺,直接影响除尘布袋的使用寿命,骨架表面毛刺、焊瘤、虚焊都会持续摩擦滤袋,造成滤袋提前磨损穿孔,因此骨架加工细节是除尘配件生产中重点管控环节。
除尘骨架由纵筋、支撑环焊接组装而成,纵筋沿轴向均匀分布,支撑环沿长度方向分段固定,两者焊接形成笼体结构。纵筋数量根据骨架直径选择,常规直径 120~160mm 骨架,纵筋一般 8 根、10 根、12 根;大直径骨架会增加纵筋数量,保证整体刚度。支撑环间距合理排布,间距过大,滤袋在喷吹时容易出现局部凹陷褶皱;间距过小,会增加耗材,同时阻挡气流,影响清灰效果。骨架分为整根一体式、多节插接式两种,多节插接式骨架,便于在除尘器狭小检修空间拆装,适合长滤袋配套使用;弹簧骨架为弹性结构,压缩后放入滤袋,释放后撑开,多用于小型除尘器。
骨架原材料可选用碳钢线材或者不锈钢线材,碳钢骨架加工完成后,需要做表面防腐处理,常见处理方式有镀锌、有机硅喷涂等。镀锌工艺防腐,适合干燥常温工况;有机硅喷涂,耐高温性能更好,适合中高温烟气环境,涂层光滑,减少对滤袋的摩擦损伤;304、316 不锈钢骨架,适用于烟气含酸碱、潮湿腐蚀工况,耐腐蚀性能更强,减少锈蚀产生的毛刺划伤滤袋。骨架焊接采用电阻焊工艺,焊点需要牢固,无虚焊、漏焊,焊后打磨处理,去除焊渣、毛刺,保证笼体表面平滑,无尖锐凸起。
骨架底部分为带文氏管、不带文氏管两种结构,文氏管安装在骨架上口,脉冲喷吹时,引导压缩气流进入滤袋内部,提升清灰气流的诱导效果,强化清灰能力;无文氏管结构,结构简化,适合部分工况。骨架上下端结构可定制,上端口适配花板安装,底部采用封底或者开口形式,封底结构可阻挡粉尘直接冲击滤袋底部,降低袋底磨损。
除尘骨架的规格需要和除尘布袋一一匹配,骨架外径略小于滤袋内径,保证滤袋可以顺利套入,同时能够充分撑开滤袋。骨架长度、直径,都需要按照除尘器花板开孔尺寸、滤袋尺寸配套加工。除常规圆形骨架外,还可定制椭圆形、菱形、扁形骨架,适配扁袋除尘器。在生产完成后,成品会进行外观检查,检查焊点牢固度、表面光滑度、笼体直线度,避免笼体弯曲变形,变形骨架装入滤袋后,会造成滤袋局部持续摩擦,加速滤袋损耗。
安装作业时,除尘骨架需要缓慢套入滤袋内部,避免纵筋划伤滤料,多节插接骨架对接时,保证对接位置平顺,无错位凸起。骨架在存储、搬运过程中,避免大力挤压、摔撞,防止笼体变形。设备运行后,定期检修,检查骨架锈蚀、脱焊、变形情况,一旦出现焊点开裂、表面锈蚀起刺,需要及时更换,防止划伤滤袋。
在整套袋式除尘系统运维成本中,骨架属于耐久配件,正常工况下使用周期较长,只要不出现变形、锈蚀破损,可长期使用。但在高湿、腐蚀性烟气工况,碳钢骨架容易出现锈蚀,需要选用不锈钢材质或者耐高温防腐涂层,减少锈蚀风险。合理选型除尘骨架,把控加工工艺,能够有效保护除尘布袋,减少滤袋更换频次,降低整套除尘设备运维成本。